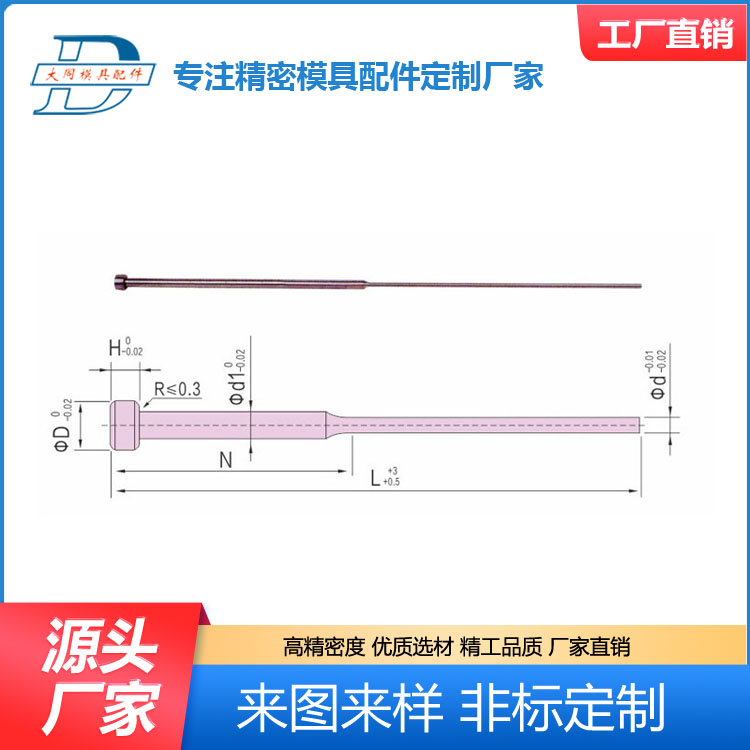

 点击图片查看原图

塑胶模具在成型中产品离浇口近的区域发亮,远离浇口发乌。在高速高压高模温下产品外观会整体偏发亮,反之则发乌这是注塑的常识,对于大面积产品非常明显,大家都知道。产品肉厚不均匀,流动速度变化大的区域。产品肉厚不均匀是造成阴阳面的较大因素,主要是产品厚的区域材料流动速度慢,产品面容易发乌,肉厚薄的区域则反之。
双节射梢 塑胶模具配件 精密五金配件
 产品分类
站内搜索 友情链接 |
双节射梢 塑胶模具配件 精密五金配件
详细信息 塑胶模具在成型中产品离浇口近的区域发亮,远离浇口发乌。在高速高压高模温下产品外观会整体偏发亮,反之则发乌这是注塑的常识,对于大面积产品非常明显,大家都知道。产品肉厚不均匀,流动速度变化大的区域。产品肉厚不均匀是造成阴阳面的较大因素,主要是产品厚的区域材料流动速度慢,产品面容易发乌,肉厚薄的区域则反之。 |